Przy spawaniu elektrodą najwięcej problemów powodują klejenie łuku, nadmiar żużla i przepalanie materiału. Nie wynikają one z braku talentu, lecz z niewłaściwego prądu, zbyt długiego łuku albo złego kierunku prowadzenia. W metodzie MMA kontrolujesz przede wszystkim jeziorko spawalnicze, odległość elektrody od materiału i prędkość ruchu.
Jak działa spawanie MMA?
Metoda MMA, czyli spawanie elektrodą otuloną, wykorzystuje łuk elektryczny jarzący się między elektrodą a spawanym elementem. Rdzeń elektrody topi się i tworzy spoinę, a otulina podczas spalania wytwarza gazy ochronne oraz żużel. Gaz odcina płynny metal od powietrza, natomiast żużel pokrywa stygnącą spoinę i chroni ją przed zbyt szybkim chłodzeniem.
Na początek najlepiej wybrać elektrodę rutylową, zwykle oznaczaną jako AWS 6013. Łatwo się zajarza, ma stabilny łuk, a żużel po ostygnięciu zazwyczaj odchodzi bez dużego wysiłku. Elektrody zasadowe, między innymi AWS 7018, dają spoiny o wysokiej odporności na pękanie, ale wymagają większej wprawy i właściwego przechowywania. Ich otulina chłonie wilgoć, dlatego zawilgocone elektrody zasadowe trzeba wygrzewać zgodnie z kartą produktu, często w temperaturze około 300–350°C.
Najważniejsze różnice między tymi rodzajami elektrod wyglądają następująco:
- Elektrody rutylowe – łatwe zajarzanie, stabilny łuk, proste usuwanie żużla, dobre do nauki i prac warsztatowych.
- Elektrody zasadowe – trudniejsze zajarzanie, większa wrażliwość na wilgoć, wymagają suszenia, stosowane przy bardziej odpowiedzialnych połączeniach.
- Rodzaj prądu – zawsze sprawdzaj oznaczenia na opakowaniu, ponieważ dopuszczalna biegunowość zależy od konkretnej elektrody.
- Wymagania dotyczące materiału – niezależnie od rodzaju elektrody miejsce spawania trzeba oczyścić z rdzy, farby i tłuszczu.
Jak ustawić prąd spawania?
Punktem wyjścia jest zasada 30–40 A na 1 mm średnicy rdzenia elektrody. Konkretna nastawa zależy także od pozycji spawania, grubości materiału, rodzaju otuliny i zaleceń producenta. Poniższe wartości dotyczą elektrod rutylowych używanych w pozycji podolnej.
| Średnica elektrody | Zalecany prąd | Typowa grubość materiału |
|---|---|---|
| 2,0 mm | 40–60 A | 1,5–2,5 mm |
| 2,5 mm | 60–90 A | 2,0–4,0 mm |
| 3,2 mm | 90–130 A | 3,0–6,0 mm |
| 4,0 mm | 130–180 A | powyżej 5,0 mm |
Jeżeli spawasz w narożniku wewnętrznym, ciepło rozchodzi się w dwóch elementach, dlatego prąd może wymagać zwiększenia o około 10%. Przy spawaniu pionowym z dołu do góry zmniejsz go zwykle o 10–15%, aby jeziorko nie spływało pod wpływem grawitacji. Gdy elektroda topi się zbyt szybko, powstają duże odpryski lub podtopienia, prąd jest prawdopodobnie za wysoki. Przy zbyt małym prądzie łuk gaśnie, elektroda się klei, a spoina pozostaje nałożona na powierzchni bez właściwego wtopienia.
Jak prowadzić elektrodę?
W typowej pozycji podolnej elektrodę ciągnij do siebie, zamiast pchać ją przed sobą. Ustaw ją pod kątem około 60–70° względem materiału, z pochyleniem w kierunku prowadzenia. Ruch ciągnący utrzymuje żużel za łukiem. Przy pchaniu płynny żużel może wyprzedzić łuk i dostać się do spoiny, powodując zażużlenie.
Prowadź elektrodę możliwie spokojnie, niemal szurając krawędzią otuliny po materiale. Nie oznacza to mocnego dociskania. Chodzi o zachowanie krótkiego i stabilnego łuku. Jego długość powinna być zbliżona do średnicy rdzenia elektrody. Zbyt długi łuk daje niestabilne jarzenie, więcej odprysków i płytsze wtopienie. Zbyt krótki może powodować gaśnięcie oraz przyklejanie elektrody.
Na początku nie wykonuj szerokich ruchów poprzecznych. Prowadź elektrodę po prostej, utrzymując podobną prędkość. Jeśli poruszasz się zbyt wolno, jeziorko robi się duże, materiał może się przepalić, a żużel zaczyna zalewać łuk. Przy zbyt szybkim ruchu spoina będzie wąska i nieregularna, a metal nie zdąży prawidłowo połączyć się z materiałem podstawowym.
W pozycji pionowej z dołu do góry można stosować krótki ruch oscylacyjny, nazywany techniką trójkąta lub choinki. Prąd powinien być niższy niż w pozycji podolnej. Elektroda zatrzymuje się na przemian przy krawędziach złącza, a szybki ruch przez środek pozwala jeziorku częściowo ostygnąć i nie spłynąć w dół.
Jak czytać jeziorko spawalnicze?
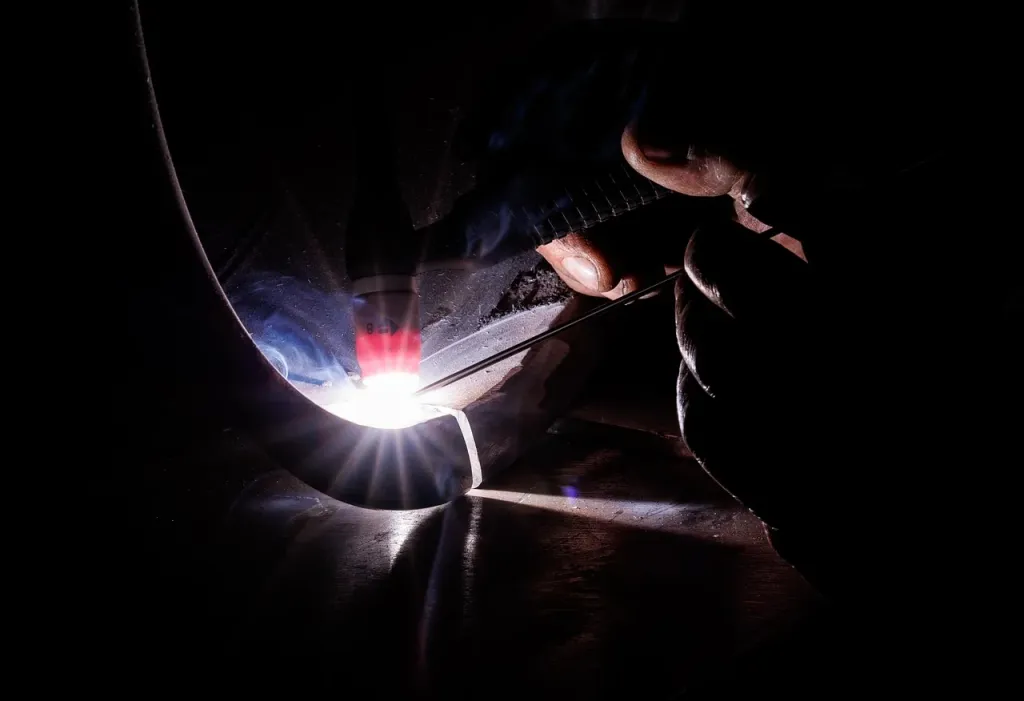
Podczas spawania nie patrz wyłącznie na gotową spoinę. Obserwuj obszar tuż pod łukiem. Najjaśniejsza, pomarańczowo-biała część to płynny metal. Za nią znajduje się ciemniejsza, wiśniowo-czerwona warstwa żużla. Twoim zadaniem jest utrzymywanie żużla z tyłu, za jeziorkiem.
Jeżeli ciemna warstwa zaczyna nachodzić przed łuk, prowadzisz elektrodę za wolno albo pod niewłaściwym kątem. Lekko zwiększ prędkość i sprawdź, czy elektroda nadal jest pochylona w kierunku prowadzenia. Gdy jasne jeziorko jest bardzo małe i spoina tylko osiada na powierzchni, zwiększ prąd lub zmniejsz prędkość. Gdy jeziorko staje się zbyt szerokie, a krawędzie materiału zaczynają się zapadać, zmniejsz prąd albo przyspiesz ruch.
Uwaga eksperta: żużel powinien podążać za łukiem, a nie go wyprzedzać. To prosty sygnał, który pozwala korygować prędkość i kąt prowadzenia jeszcze w trakcie wykonywania ściegu.
Jak wykonać spoinę krok po kroku?
Przy pierwszych próbach pracuj na czystym kawałku stali i w pozycji podolnej. Kolejność działań powinna wyglądać tak:
- Oczyść miejsce łączenia z rdzy, farby, oleju i luźnych zabrudzeń. Zadbaj również o czysty styk zacisku masowego.
- Dobierz elektrodę do grubości materiału i ustaw prąd zgodnie z zakresem podanym przez producenta.
- Załóż przyłbicę, rękawice i odzież chroniącą przed promieniowaniem oraz odpryskami.
- Zajarz łuk przez krótkie potarcie elektrodą o materiał, podobnie jak przy zapalaniu zapałki, po czym natychmiast odsuń ją na odległość zbliżoną do średnicy rdzenia.
- Prowadź elektrodę ruchem ciągnącym, pod stałym kątem i z równą prędkością. Kontroluj jasne jeziorko oraz ciemny żużel.
- Po zakończeniu ściegu pozwól spoinie częściowo ostygnąć, odbij żużel młotkiem i oczyść powierzchnię szczotką drucianą.
Co zrobić, gdy elektroda się klei?
Najczęściej przyczyną jest zbyt niski prąd, zbyt krótki ruch przy zajarzaniu albo słaby kontakt masy. Sprawdź też, czy materiał został oczyszczony. W spawarce inwertorowej pomocne są funkcje elektroniczne:
- Hot Start – chwilowo zwiększa prąd przy zajarzaniu, dzięki czemu łatwiej rozpocząć spawanie.
- Arc Force – zwiększa dynamikę łuku, gdy elektroda zbliży się za mocno do jeziorka, i ogranicza gaśnięcie przy krótkim łuku.
- Anti-Stick – ogranicza lub odcina prąd po przyklejeniu elektrody, co ułatwia jej oderwanie i chroni ją przed przegrzaniem.
- Korekta parametrów – przy braku przetopu zwiększ prąd niewielkimi krokami, a przy podtopieniach, dużych odpryskach lub przepaleniu zmniejsz go.
Pory w spoinie często wskazują na wilgotną elektrodę albo zabrudzoną stal. Podtopienia powstają zwykle przy zbyt wysokim prądzie lub zbyt długim łuku. Konstrukcje nośne i elementy narażone na duże drgania wymagają właściwej technologii, doboru materiałów oraz kontroli wykonania, dlatego nie powinny być traktowane jak ćwiczenie dla początkującego.
Do nauki wybierz elektrodę rutylową, prosty materiał i pozycję podolną. Najpierw opanuj krótki łuk oraz ciągnięcie elektrody, a następnie ucz się odczytywać relację między jasnym metalem i ciemnym żużlem. To te obserwacje, nie samo przesuwanie uchwytu, decydują o jakości spoiny.