Spawanie migomatem jest prostsze do opanowania niż spawanie elektrodą otuloną, ponieważ drut podaje się automatycznie, a łuk nie wymaga ciągłej wymiany elektrody. O jakości spoiny decydują jednak trzy rzeczy: czysty materiał, właściwe ustawienie napięcia i posuwu drutu oraz stabilne prowadzenie uchwytu.
Dlaczego warto wybrać migomat?
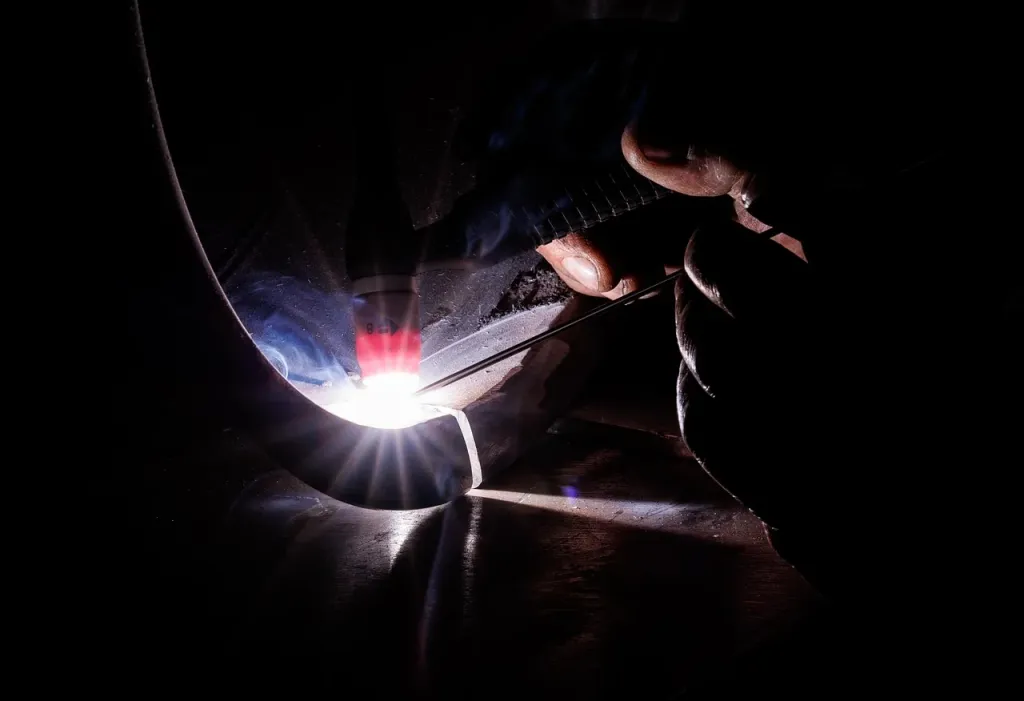
Migomat topi drut spawalniczy w osłonie gazu. W praktyce przypomina to prowadzenie „spawalniczego zszywacza” wzdłuż łączonych elementów. Nie trzeba co chwilę przerywać pracy, aby wymienić elektrodę, a ilość żużla jest niewielka. Dlatego MIG/MAG dobrze sprawdza się w warsztacie przy stali, cienkich blachach i drobnych naprawach.
Technicznie MIG i MAG oznaczają dwie odmiany tego samego procesu. MIG wykorzystuje gaz obojętny, najczęściej argon lub mieszankę na jego bazie, i stosuje się go między innymi do aluminium oraz metali nieżelaznych. MAG korzysta z gazu aktywnego, zwykle CO2 albo mieszanki argon–CO2, i jest typowym wyborem do stali. W obu przypadkach drut pełni funkcję topliwej elektrody.
Przygotowanie stanowiska i BHP
Łuk spawalniczy emituje intensywne promieniowanie, a podczas pracy powstają dymy i rozżarzone odpryski. Spawaj w miejscu z dobrą wentylacją, z dala od paliw, rozpuszczalników, drewna i innych materiałów łatwopalnych. Osłoń otoczenie trudnopalnym ekranem, jeśli iskry mogą trafić na samochód, przewody lub wyposażenie warsztatu.
Przed rozpoczęciem pracy przygotuj podstawowe wyposażenie ochronne:
- Przyłbica spawalnicza – chroni wzrok i twarz przed promieniowaniem oraz odpryskami.
- Rękawice spawalnicze – zabezpieczają dłonie przed ciepłem i stopionym metalem.
- Odzież trudnopalna – zakrywa skórę i nie powinna mieć łatwo palnych syntetycznych elementów.
- Obuwie robocze – chroni stopy przed iskrami i spadającymi fragmentami metalu.
Oczyść miejsce spawania z rdzy, farby, oleju i zendry. Brudna powierzchnia utrudnia zajarzenie łuku, zwiększa liczbę odprysków i może powodować porowatość spoiny. Zamocuj przewód masowy na oczyszczonym fragmencie materiału, a nie na pokrytej farbą części konstrukcji.
Jak ustawić migomat?
Najważniejsze ustawienia to napięcie łuku i prędkość podawania drutu. Grubszy materiał zwykle wymaga większego natężenia oraz większej ilości dostarczanego drutu. W wielu prostych urządzeniach te parametry są ze sobą powiązane, ale nadal trzeba je skorygować próbą na kawałku odpadu.
Poniższe wartości mają charakter orientacyjny. Zależą między innymi od średnicy drutu, rodzaju gazu, pozycji spawania, modelu urządzenia i połączenia materiału. Dla stali konstrukcyjnej z drutem SG2 mogą stanowić punkt wyjścia:
| Grubość blachy | Natężenie | Napięcie |
|---|---|---|
| około 1 mm | około 50–80 A | około 16–18 V |
| około 2 mm | około 80–120 A | około 18–20 V |
| około 3 mm | około 120–160 A | około 20–23 V |
Jeśli posuw drutu jest zbyt duży względem napięcia, drut zaczyna twardo uderzać w jeziorko, a uchwyt może być odpychany od materiału. Zmniejsz wtedy posuw albo delikatnie zwiększ napięcie. Gdy napięcie jest zbyt wysokie, łuk staje się długi, spoina może być płaska, a odprysków przybywa. Reguluj małymi krokami, zamiast zmieniać kilka parametrów naraz.
Poprawnie ustawiony łuk wydaje równy dźwięk przypominający smażenie boczku. Głośne trzaski, nieregularne strzały i częste gaśnięcie oznaczają zwykle problem z parametrami, masą, gazem albo podawaniem drutu. Jeśli urządzenie ma regulację indukcyjności, jej zwiększenie może zmiękczyć łuk i ograniczyć odpryski.
Gaz dobierz do metalu i zaleceń producenta. Czysty CO2 jest ekonomiczny i zapewnia głębokie wtopienie, ale zwykle daje więcej odprysków. Mieszanka z argonem pracuje spokojniej i często ułatwia uzyskanie estetycznej spoiny. Przepływ gazu ustaw zgodnie z instrukcją urządzenia, zwykle w zakresie około 8–12 l/min w osłoniętym stanowisku, bez przeciągu.
Jak prowadzić uchwyt spawalniczy?
Przed właściwym spawaniem wykonaj krótką próbę na podobnym materiale. Ustaw elementy, sprawdź masę i przygotuj drut wystający z końcówki. Następnie pracuj według stałej sekwencji:
- Oczyść miejsce łączenia i ustaw elementy w wymaganej pozycji.
- Dobierz drut, gaz oraz orientacyjne napięcie i posuw, a potem wykonaj próbę.
- Oprzyj rękę lub przedramię tak, aby ograniczyć drżenie.
- Zajarz łuk i prowadź uchwyt płynnie wzdłuż spoiny.
- Zakończ spawanie, zwalniając przycisk i pozostawiając niewielki krater końcowy.
Trzymaj uchwyt pod kątem około 10–15 stopni w kierunku prowadzenia. Najważniejsza jest powtarzalność, nie idealne trzymanie kąta co do stopnia. Utrzymuj wolny wylot drutu, czyli stick-out, na poziomie około 10–15 mm. Zbyt duża odległość osłabia ochronę gazową i zwiększa opór elektryczny, a zbyt mała sprzyja przyklejaniu drutu do materiału.
Przesuwaj uchwyt ze stałą prędkością. Za szybki ruch daje wąską, słabo wtopioną spoinę, natomiast zbyt wolny może przegrzać cienką blachę i doprowadzić do jej przepalenia. Przy cienkim materiale lepiej wykonywać krótkie odcinki lub punktować element, robiąc przerwy na odprowadzenie ciepła.
Stal ocynkowaną spawaj tylko przy bardzo dobrej wentylacji i po usunięciu powłoki cynkowej w miejscu połączenia. Dymy z nagrzanego cynku są szkodliwe. Przy cienkich blachach można rozważyć lutospawanie drutem CuSi, jeśli migomat ma taką funkcję. Nie spawaj ocynku w zamkniętym, słabo wentylowanym pomieszczeniu.
Co zrobić, gdy spawanie nie wychodzi?
Najczęstsze objawy i sposoby korekty można zestawić następująco:
- Drut przykleja się do materiału – posuw może być zbyt mały, napięcie zbyt niskie albo materiał zabrudzony. Oczyść powierzchnię i skoryguj parametry małym krokiem.
- Blacha się przepala – zmniejsz natężenie lub posuw, zwiększ prędkość prowadzenia i wykonuj krótsze odcinki.
- Pojawia się dużo odprysków – sprawdź proporcję napięcia do posuwu, długość stick-out, przepływ gazu i stan końcówki prądowej.
- Spoina ma pory – przyczyną może być brak gazu, nieszczelność przewodu, przeciąg albo olej i farba na materiale.
- Łuk przerywa – sprawdź zacisk masowy, rolki podajnika, prowadnik drutu oraz zużycie końcówki prądowej.
Expert note: dźwięk jest szybkim wskaźnikiem ustawień, ale nie zastępuje kontroli spoiny. Po ostygnięciu sprawdź jej kształt, wtopienie i ciągłość, a nie tylko to, czy łuk pracował równo.
Przed regulacją wyłącz urządzenie i usuń przyczynę mechaniczną, jeśli drut jest zardzewiały, blokuje się w prowadniku albo końcówka prądowa ma powiększony otwór. Przy konstrukcjach odpowiedzialnych za bezpieczeństwo, widocznych pęknięciach lub problemach z instalacją elektryczną nie polegaj wyłącznie na próbach warsztatowych – potrzebna jest ocena osoby z odpowiednimi kwalifikacjami.
Najlepsze efekty daje spokojne ustawienie parametrów na odpadowym kawałku tego samego materiału. Gdy powierzchnia jest czysta, łuk brzmi równo, uchwyt porusza się stabilnie, a spawarka nie odpycha ręki, można przejść do właściwego połączenia.
Artykuł ma charakter informacyjny. Spawanie wiąże się z ryzykiem poparzeń, uszkodzenia wzroku, pożaru i narażenia na dymy spawalnicze. Stosuj instrukcję konkretnego urządzenia, właściwe środki ochrony oraz zasady bezpieczeństwa obowiązujące na stanowisku pracy.